Стекловолокно само по себе не горит, но добавление 30% стекловолокна часто приводит к снижению Это происходит не потому, что антипирена недостаточно, а потому, что «эффект впитывания» стекловолокна постоянно подает расплав в зону пламени, одновременно прокалывая слой угля, изменяя как физические, так и химические процессы горения. огнестойкости .
Феномен: формула не изменилась, рейтинг упал
Несколько дней назад клиент, производящий автомобильные компоненты моторного отсека, прислал нам скриншот испытания на горение. В его голосе звучало сильное разочарование: «Я добавил тот же антипирен. Когда мы использовали чистую смолу, V-0 прошел отлично. Но как только мы добавили 30% стекловолокна, оно капало при горении, и огонь даже распространялся вверх».
Когда многие инженеры сталкиваются с этим, их первой реакцией является «увеличение дозировки». Повышение содержания огнезащитного состава с 10% до 20% вряд ли вернет рейтинг обратно, но ударная вязкость сразу же упадет вдвое. Как бы вы это ни считали, это плохая сделка.
В индустрии материалов у этого явления есть особое название: «Эффект впитывания». Если вы не понимаете лежащую в его основе логику, изменение формулы сто раз будет бесполезным.
Механизм 1: Стекловолокно действует как гигантский «фитиль свечи» во время горения.
Нам нужно приблизить изображение к мощному микроскопу. Подумайте о том, как горит свеча: воск сам по себе твердый и не может гореть сам по себе. Он полностью полагается на хлопковый фитиль посередине, который вытягивает расплавленный жидкий воск вверх и непрерывно подает его в пламя.
Когда армированный стекловолокном PA горит, он делает то же самое. Он действует как тысячи микроскопических магистралей внутри материала, быстро транспортируя нагретый расплавленный расплав PA к источнику огня. Между тем, микрозазоры внутри пучков стекловолокна действуют как губки за счет капиллярного действия, впитывая горючий расплав в качестве топлива. Чем больше стекловолокна и чем более выражена его ориентация, тем более гладким становится этот «питающий канал».
Механизм 2: слой угля непосредственно «прокалывается», теряя тепло и кислородную изоляцию.
Безгалогеновая огнестойкость во многом зависит от «вспучивающегося обугливания» — толстого слоя вспененного угля, который изолирует от кислорода и тепла.
Однако стекловолокно является жестким. Они лежат в материале, как стальные иглы. Когда слой угля расширяется, стекловолокна прокалывают и разрушают его. Слой угля разрывается и раскалывается, а пустоты становятся каналами для расплава и газа. Обугливание происходит сверху, а топливо подается снизу; внутрь устремляются тепло и кислород, вся огнезащитная защита моментально рушится, и рейтинг, естественно, становится неустойчивым.
Механизм 3: «Химическая скрытая рана» несовместимых трехфазных интерфейсов
Помимо физического разрушения, армированный стекловолокном PA представляет собой типичную трехфазную систему: стекловолокно — гидрофильный неорганический материал, PA — полярный полимер, а красный фосфор или АДФ обладает еще одним поверхностным свойством.
Смешение этих трех компонентов по сути является проблемой трехфазной совместимости. Плохая совместимость приводит к неравномерному рассеиванию. Внутри изделия появляются «бедноогнестойкие зоны» с недостаточной концентрацией антипирена; эти зоны прогорают первыми. В то же время слабая межфазная связь приводит к разрыву связи между стекловолокном и матрицей при горении, и зазоры снова становятся каналами расплава. Интерфейсы часто становятся слабыми местами для дисперсии и отправной точкой для расцвета.
Переменная, которую легко упустить из виду: длина и ориентация стекловолокна
Короткие и длинные волокна ведут себя при горении совершенно по-разному. Длинные стеклянные волокна имеют более прочную ориентацию, а капиллярные каналы более непрерывны, что делает огнестойкость, как правило, более трудной, чем у коротких волокон. Однако системы с длинными волокнами также имеют более высокую прочность расплава, что дает им преимущество в предотвращении стекания. Таким образом, утверждение «добавление стекловолокна затрудняет огнестойкость» зависит от того, какой тип стекловолокна вы добавляете и как оно устроено в изделии.
Подход к решению: начните с морфологии и интерфейсов, а не просто зацикливайтесь на дозировке
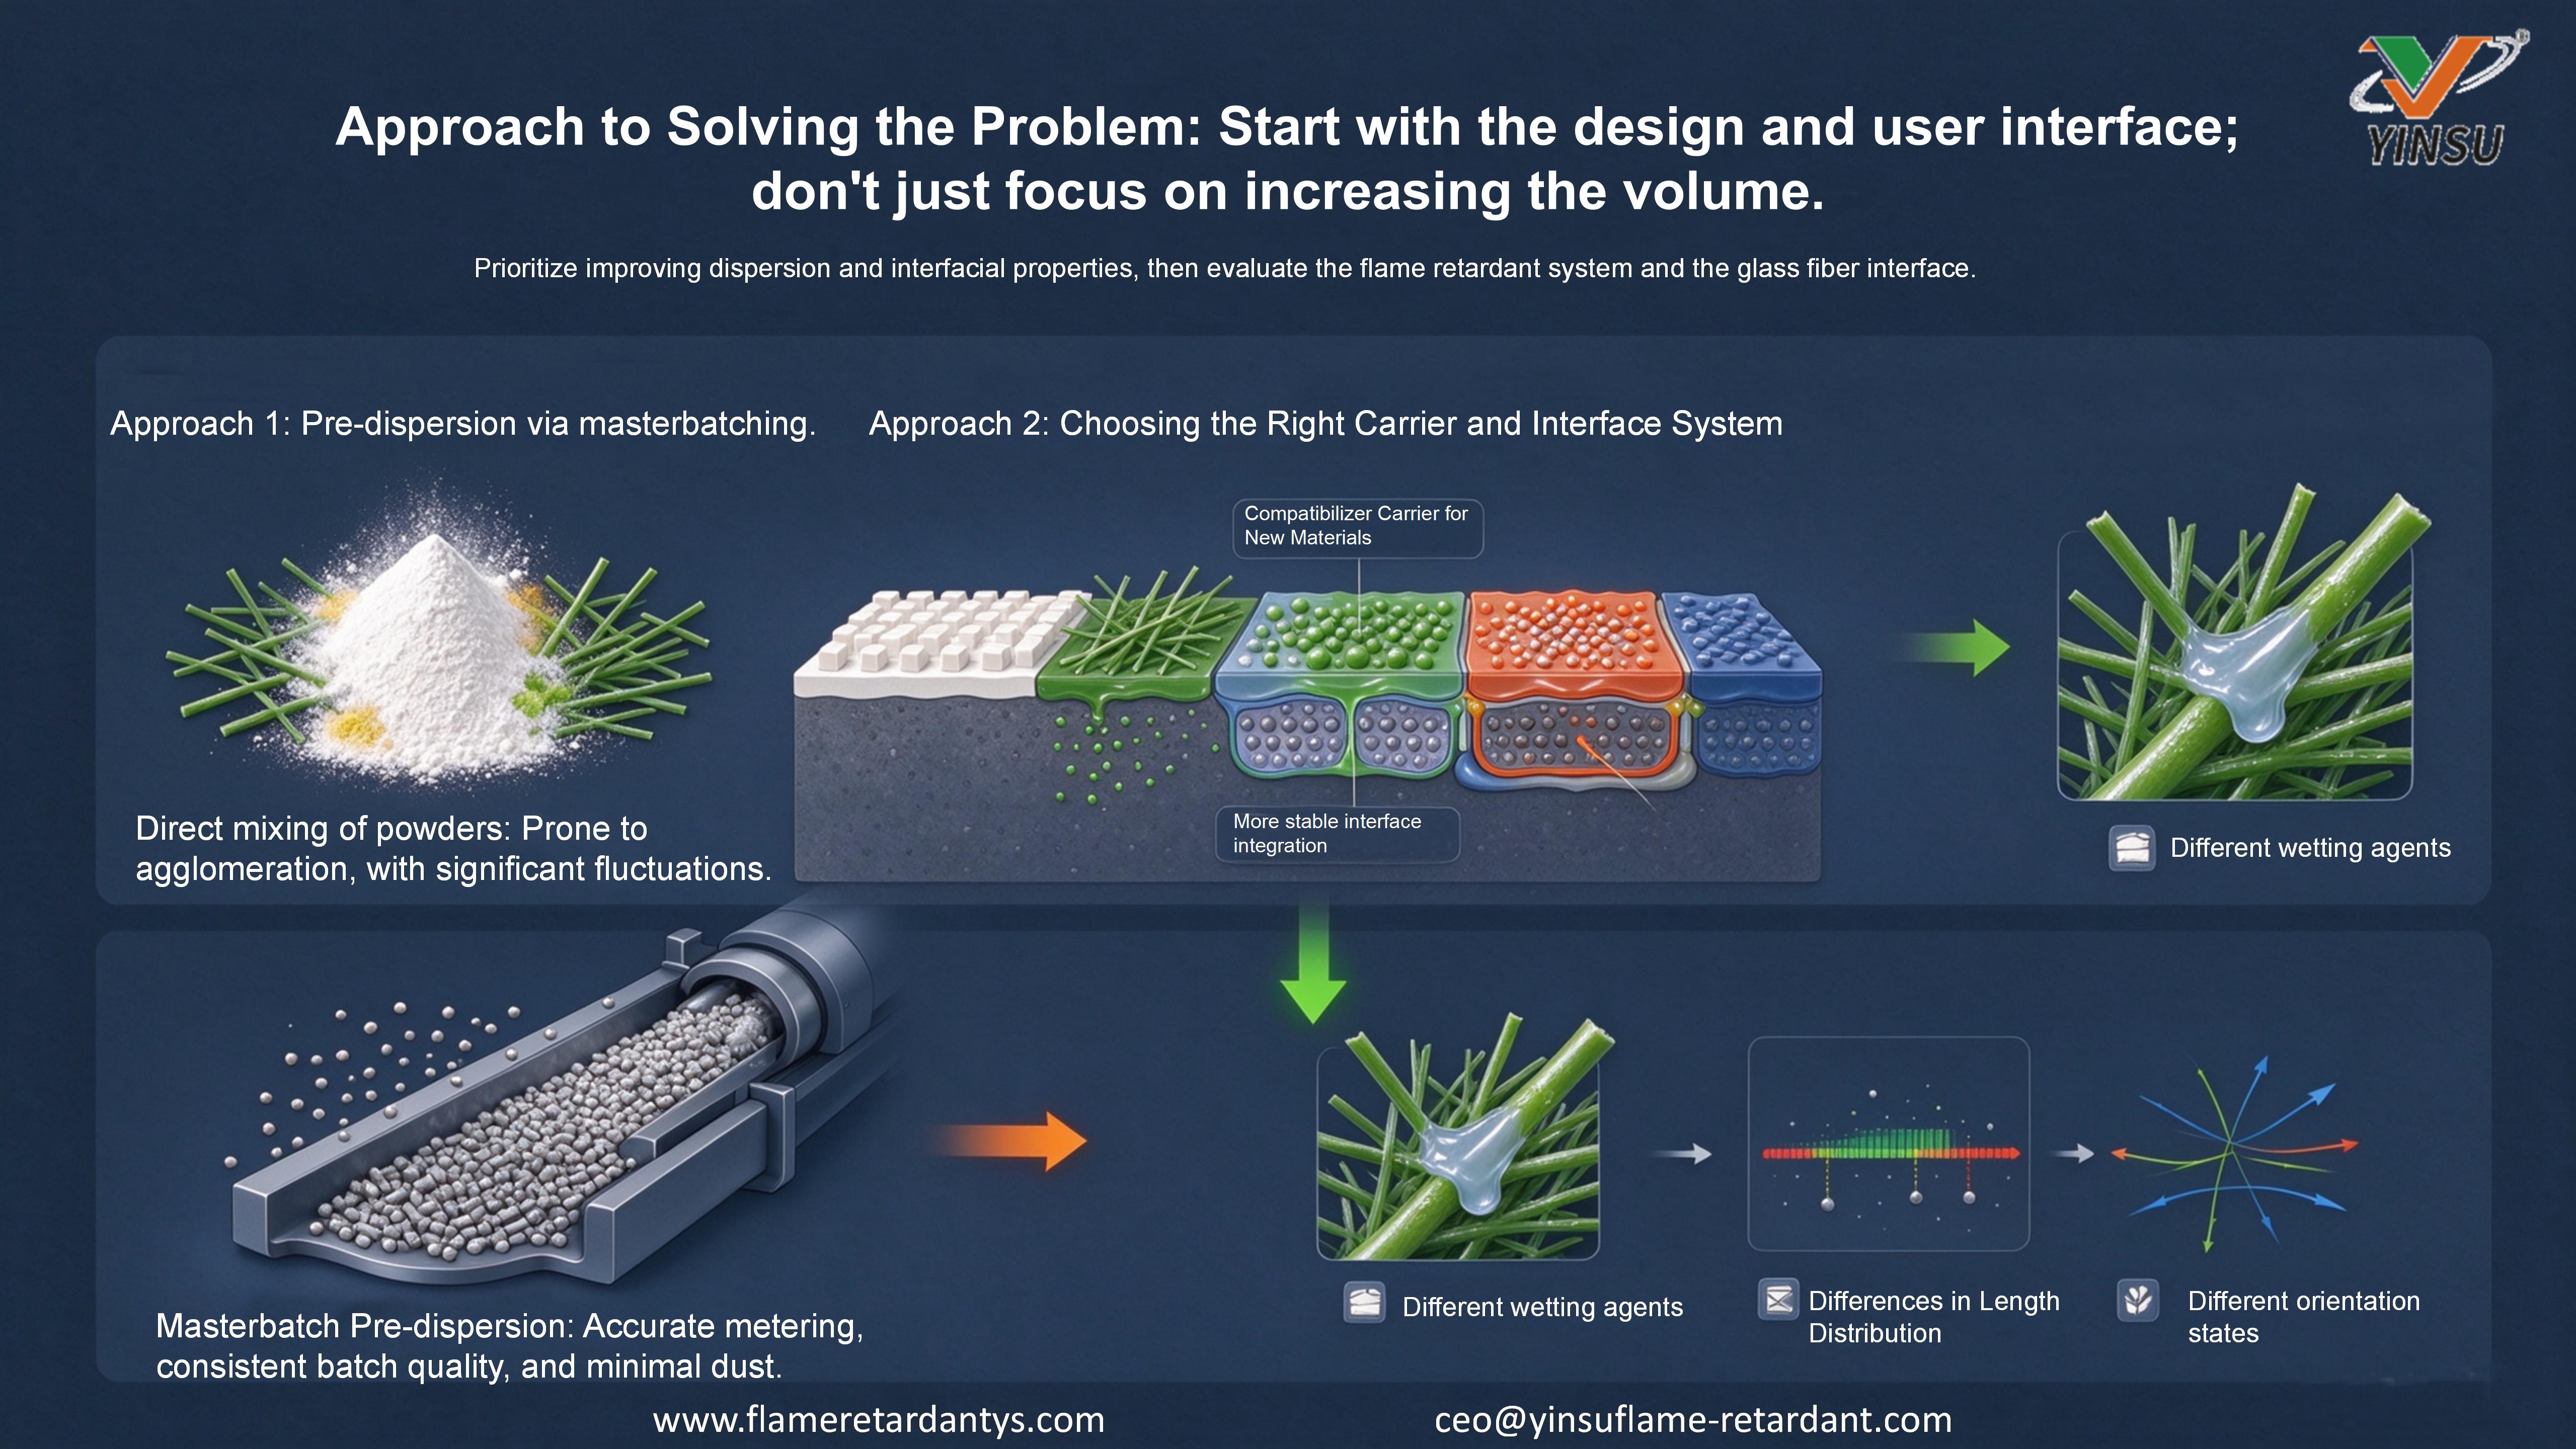
Первое направление: предварительное диспергирование мастербатчей.
Используйте компатибилизатор в качестве носителя для гранулирования антипирена. При прямом сухом смешивании порошки имеют тенденцию к агломерации вблизи стекловолокон, вызывая неравномерную локальную концентрацию. Мастербатчи предварительно диспергируются, что обеспечивает точное дозирование, стабильные партии и меньше пыли в цеху. Межфазная совместимость значительно лучше, чем у продуктов, использующих в качестве носителя переработанный нейлон.
Второе направление: выбрать подходящего перевозчика.
Мастербатчи, в которых в качестве носителей используются первичные агенты совместимости, имеют лучшую межфазную совместимость, более контролируемое цветение и лучшую стабильность партии.
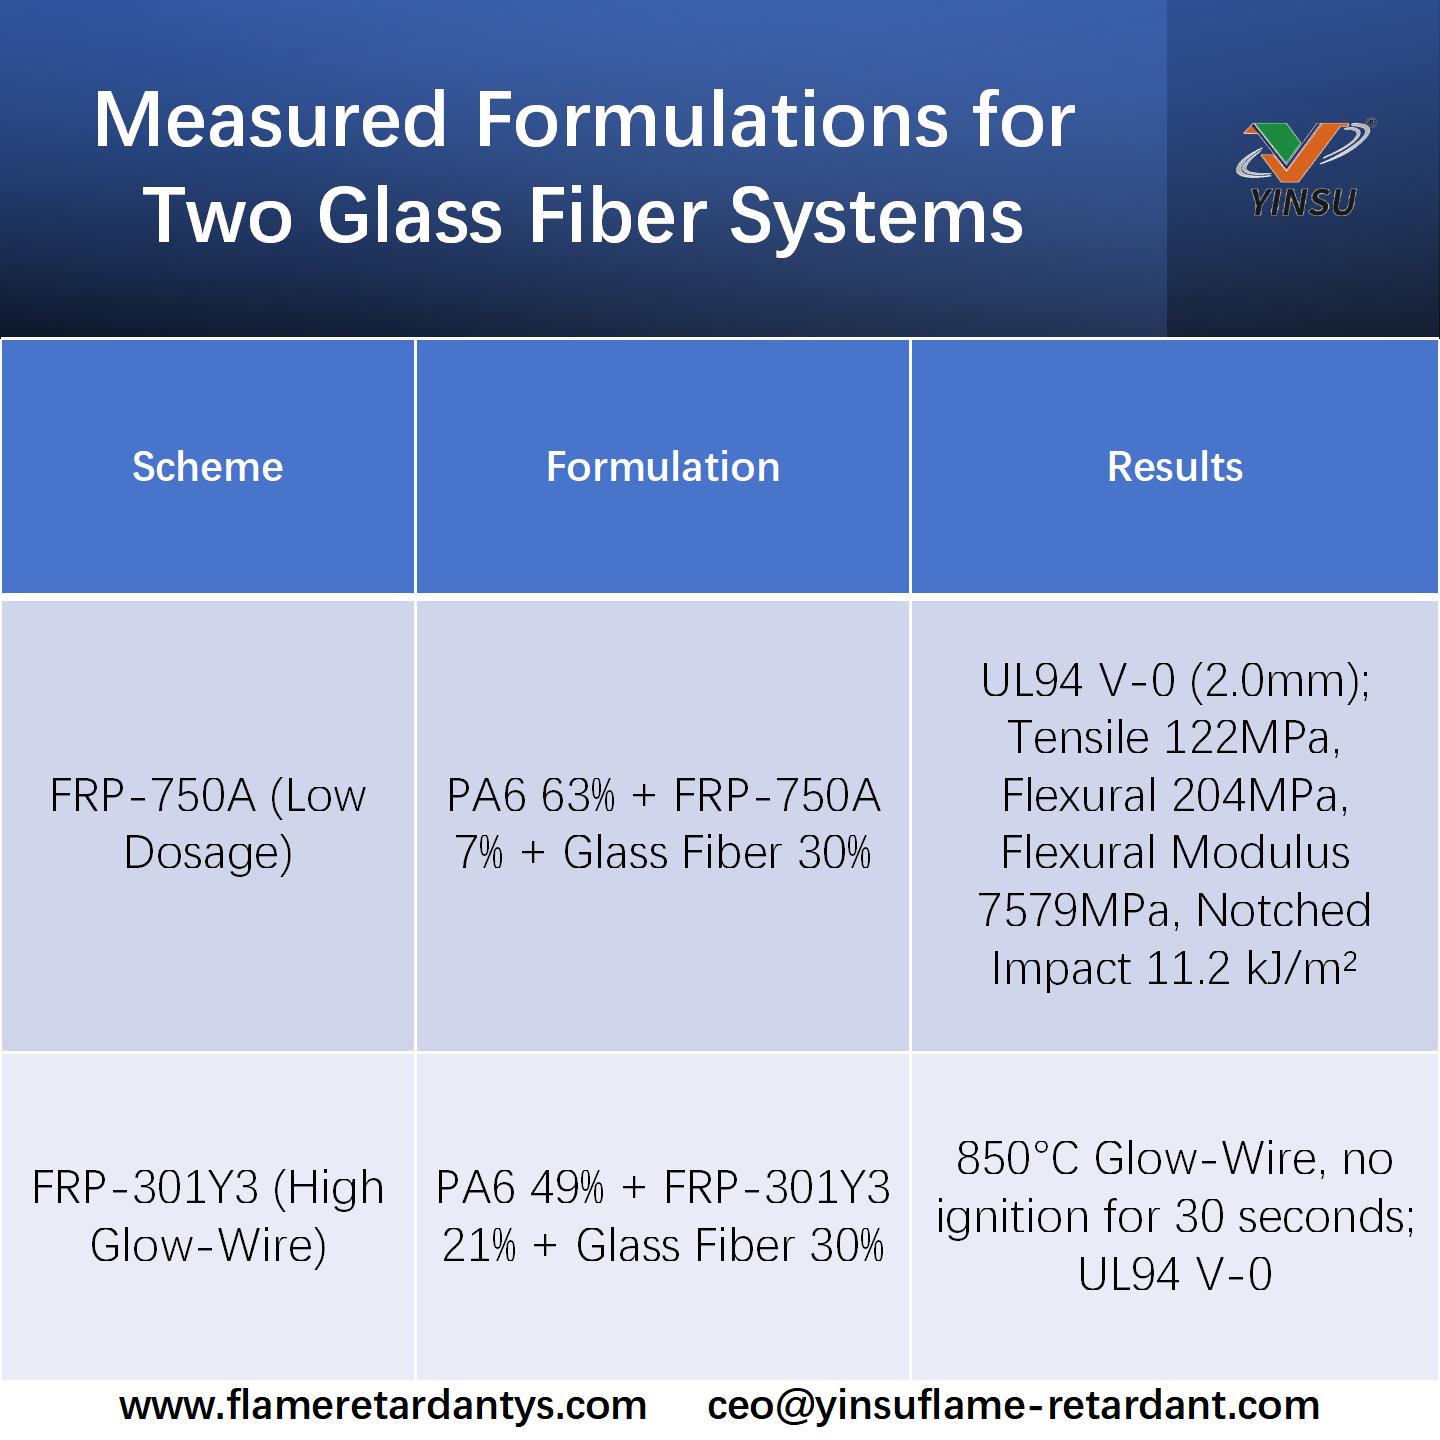
Ценность FRP-750A заключается в «добавлении меньшего»: содержание красного фосфора ≥70%, достижение V-0 в системах из стекловолокна при загрузке всего 9%. При более низкой загрузке остается больше места для стекловолокна и смолы, что приводит к меньшим механическим потерям.
Ценность FRP-301Y3 заключается в «стойкости к раскаленной проволоке»: содержание красного фосфора ≥50%, использование импортного первичного носителя, обеспечивающего совместимость, с твердой устойчивостью к осаждению фосфина. Подходит для деталей конструкций с высоким содержанием волокна и требованиями к раскаленной проволоке 750°C/850°C.
Часто задаваемые вопросы: три часто задаваемых вопроса об огнестойкости PA, армированного стекловолокном
В1: Если V-0 выходит из строя после добавления стекловолокна, следует ли мне сначала отрегулировать огнезащитный состав или сначала интерфейс?
Сначала настройте интерфейс. Неравномерность дисперсии и нарушение сцепления, вызванные несовместимыми интерфейсами, не могут быть компенсированы увеличением дозировки; это только ухудшит механические свойства. Рекомендуется отдавать предпочтение маточным продуктам с носителями, улучшающими совместимость.
Вопрос 2: Требует ли более высокое содержание стекловолокна большего количества антипирена?
Это не линейная зависимость. Когда содержание стекловолокна превышает 30%, одновременно усиливаются впитывание влаги и разрушение слоя угля, а предельный эффект от увеличения дозировки быстро снижается. Обычно требуется модернизация системы (маточная смесь, синергетический состав), а не дальнейшее увеличение дозировки.
Вопрос 3: Почему одна и та же маточная смесь вызывает проблемы при переходе на новую партию стекловолокна?
Стеклянные волокна имеют разные проклеивающие вещества на поверхности и распределение длины, что меняет поведение поверхности раздела с матрицей. При смене поставщика стекловолокна необходимо заново провести проверку огнестойкости .
В4: В чем разница между прямым смешиванием порошков и мастербатчами?
Разница в основном заключается в дисперсии и пыли. Прямое смешивание порошков имеет тенденцию к агломерации вблизи стекловолокон, вызывая неравномерную локальную концентрацию; мастербатчи предварительно диспергируются, что обеспечивает точное дозирование, стабильные партии и гораздо лучшую среду в цеху. Для систем из стекловолокна рекомендуется использовать непосредственно маточные смеси.
Приведенные выше данные предназначены только для справки; Фактическая загрузка и рецептура должны основываться на испытаниях клиента. Если вам нужна оценка рецептуры содержания стекловолокна и базовой смолы, обратитесь в техническую группу YINSU по огнестойким материалам.


