Чтобы надежно пройти V-0 при толщине 1,6 мм, LDPE требует 60% содержания безгалогенных антипиренов, таких как B-HFFR. В лаборатории данные выглядят идеально — LOI 36, отличные времена T1 и T2.
Но если вы бросите эту партию в бункер экструдера, каждая ступень машины будет протестовать.
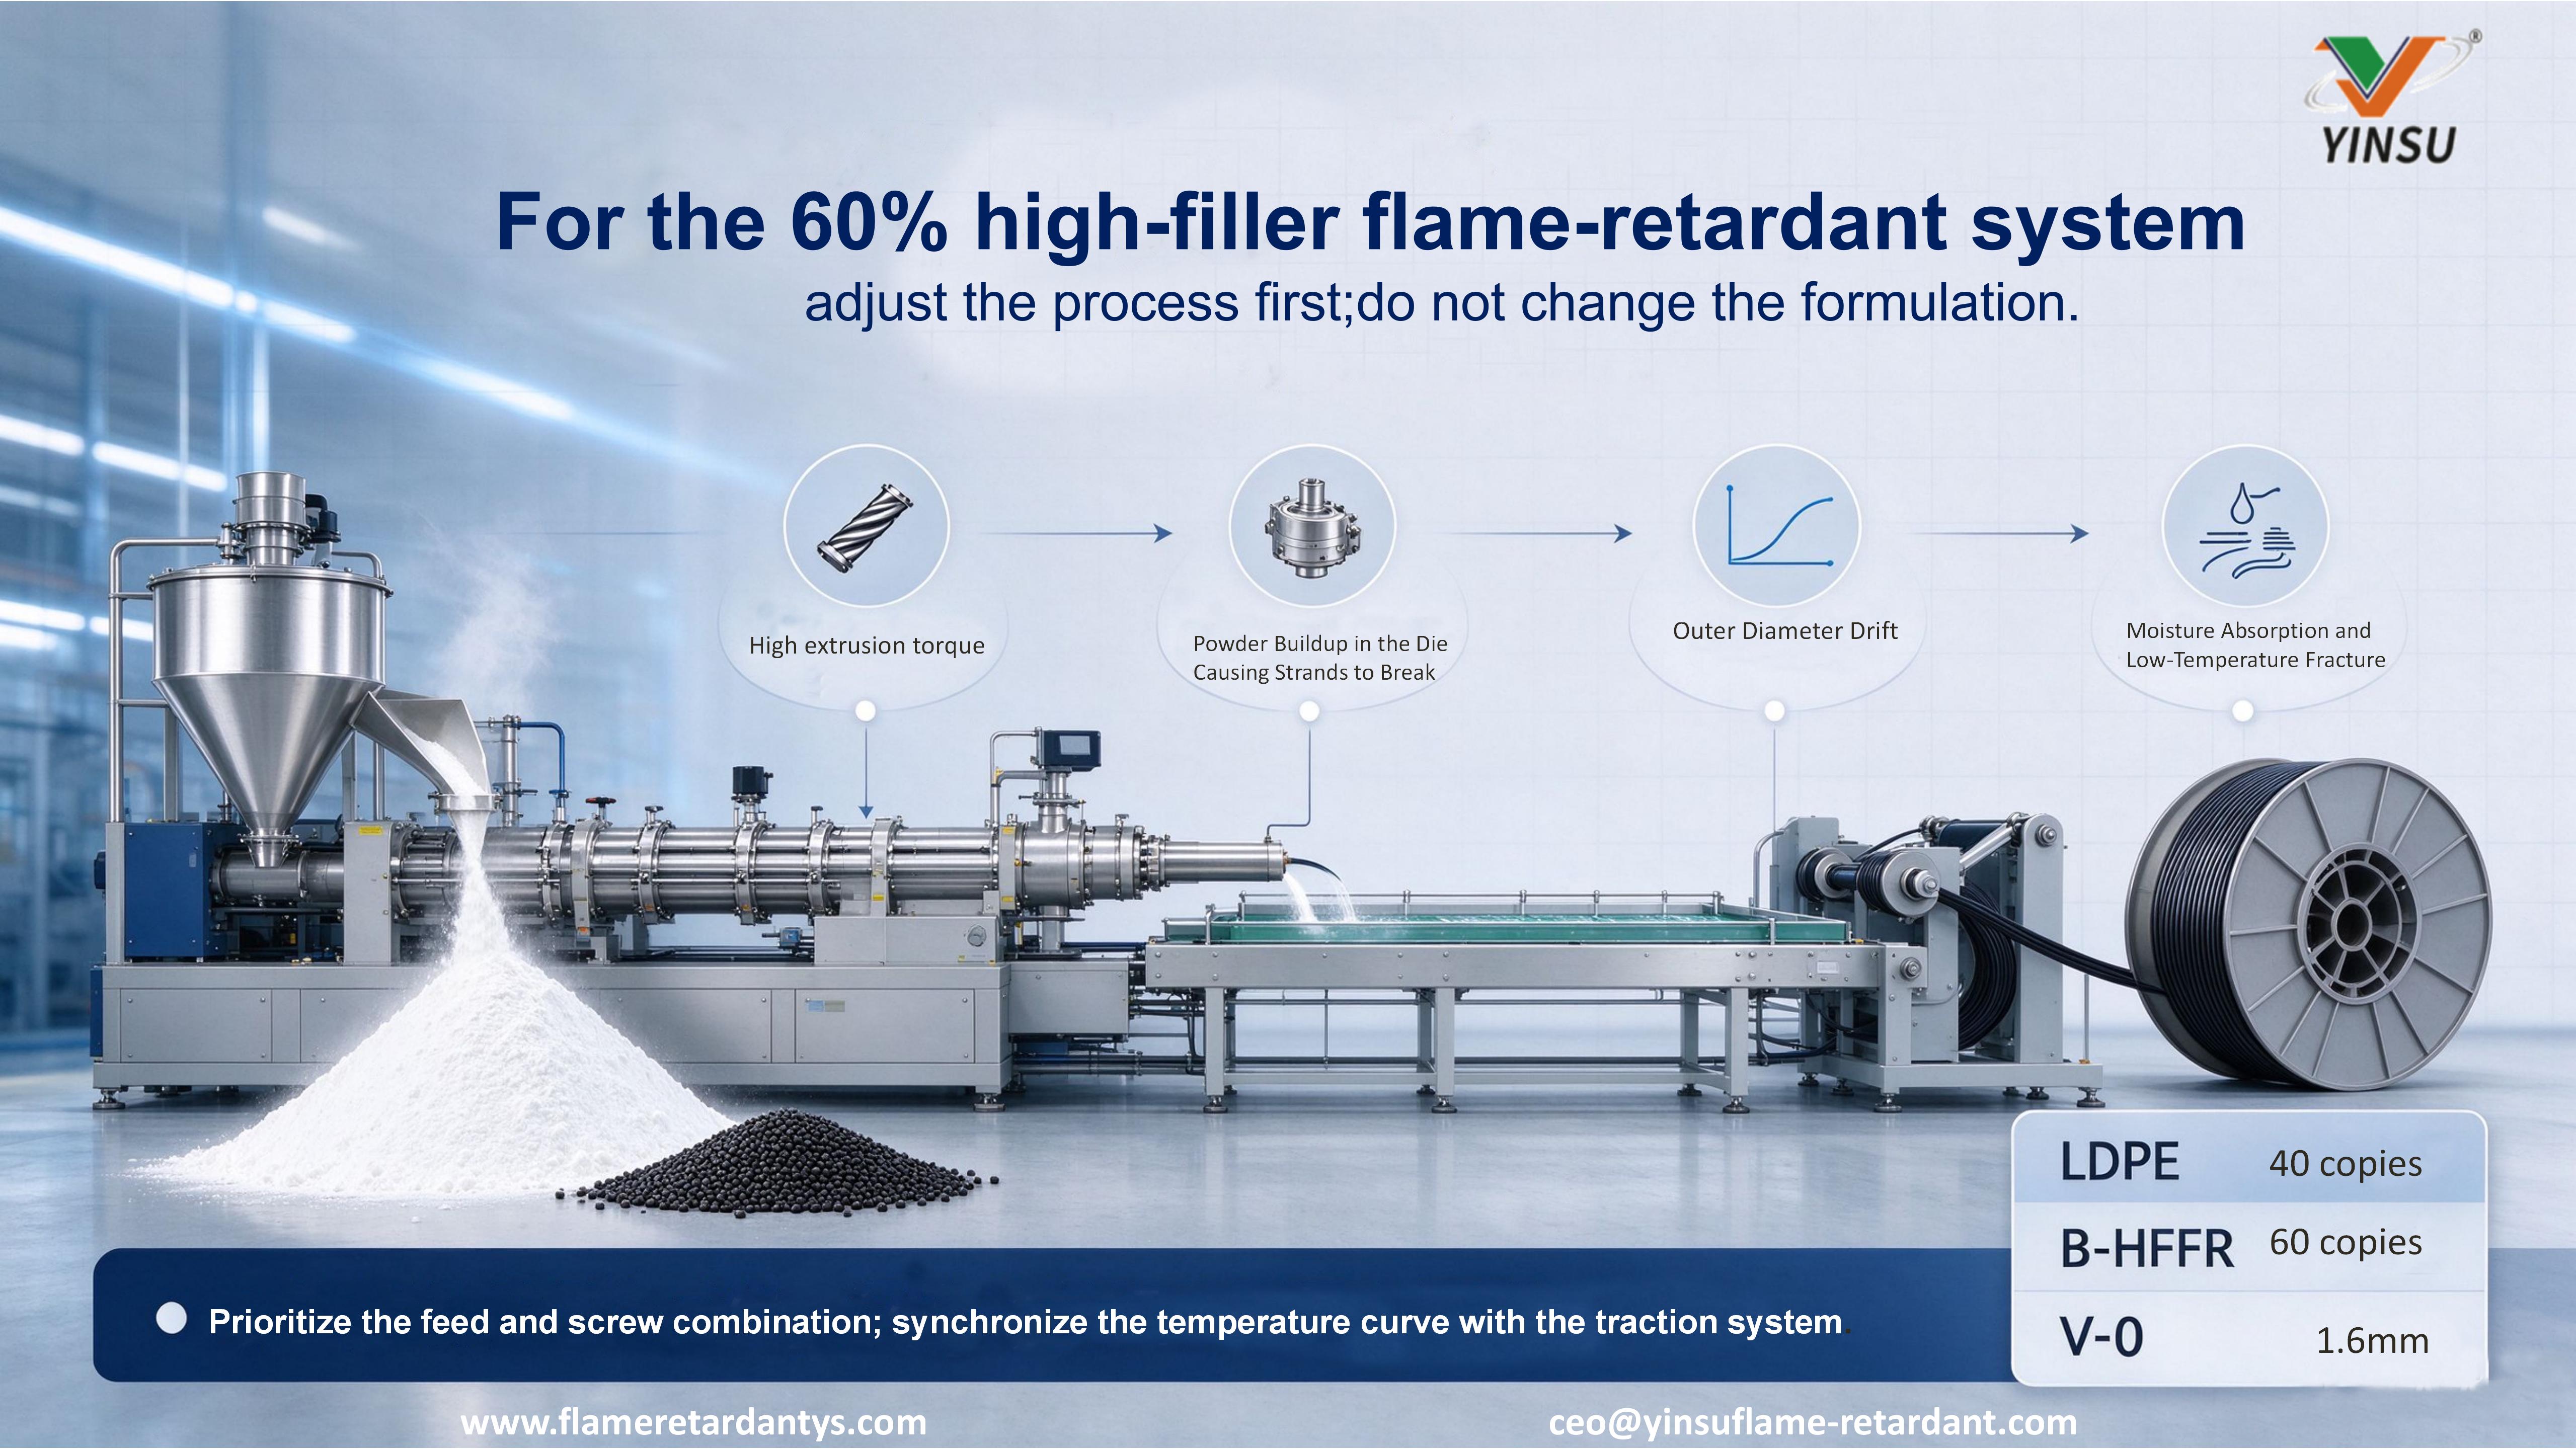
Остановка 1: Бункер – деревянный молоток оператора.
60 частей порошка на 40 частей ПЭВД . Неорганические наполнители имеют объемную плотность 0,4–0,6 г/см³, они намного легче смолы, что приводит к сильному закупориванию бункера.
Шнек подачи вращается быстро, но скорость подачи сильно колеблется. Вы смотрите на экран управления, как ток основного двигателя скачет, как на ЭКГ.
Многие заводы здесь застревают, и операторы отчаянно стучат молотком по бункеру, просто чтобы материал продолжал течь. Решение не переформулируется; это установка принудительного питателя или предварительное уплотнение порошка.
Остановка 2: зона экструзии – снижение температуры только усугубляет ситуацию
Неорганические наполнители не терпят сдвига; вязкость расплава полностью зависит от смолы. Когда осталось всего 40 частей смолы, это все равно, что смешать шесть частей муки с четырьмя частями клея — крутящий момент мгновенно достигает потолка. Одна и та же машина часто работает на 20–30% медленнее.
Первым инстинктом многих инженеров-технологов является снижение температуры.
Большая ошибка. Снижение температуры ухудшает пластификацию, что парадоксальным образом увеличивает крутящий момент и нагрузку на винт. Реальное решение заключается в конструкции шнека: сдвиньте срезные блоки вперед и переключите дозирующую секцию на неглубокий профиль с низким сдвигом. Перемещение тепла сдвига снижает температуру расплава более чем на десять градусов.
Остановка 3: матрица и прядь – поломка и наращивание матрицы.
Вытащите прядь из матрицы, и она сломается. Прочность расплава слишком мала при таком большом количестве наполнителя, чтобы скрепить его. Вам придется отодвинуть водяную баню подальше и повысить температуру воды, чтобы дать прядям достаточно времени, чтобы остыть и затвердеть.
Самая неприятная часть — это сборка штампа. Низкомолекулярные добавки и мелкие частицы наполнителя конденсируются на кромке матрицы, ухудшая качество при более низких температурах. Уборка занимает полчаса и портит график смен. Если гранулы выходят с пылью, поверхность слишком хрупкая, и во время литья под давлением партия повторно агломерируется в бункере.
Остановка 4: прием – американские горки «Диаметр».
Допуски на оболочку чрезвычайно жесткие. Если степень вытяжки и скорость шнека не совпадают идеально или давление расплава колеблется, диаметр смещается. Вы замедляетесь, чтобы исправить это, что изменяет температуру плавления, создавая бесконечный цикл.
Остановка 5: Склад клиента – влага и зимнее растрескивание.
B-HFFR поставляется с влажностью не более 0,5% в идеальной упаковке. Но если мастерская оставит сумку открытой, то за два дня она превысит лимит. Всегда проверяйте влажность перед запуском; не доверяйте визуальному осмотру.
Зимой сильно наполненные оболочки легко трескаются при сгибании при температуре ниже -25°C. Не вините огнезащитный состав; жесткие наполнители полностью лишили полиэтилен гибкости.
Какой этап следует исправить в первую очередь?
Сначала отрегулируйте подачу и конфигурацию шнека. Не трогайте состав.
60% закреплены требованием V-0 — отрежьте 5 частей — и вы потеряете рейтинг. В этом процессе еще много места. Обратный путь означает две недели потерянного времени и гору мусора.


