При разработке огнестойкого полиэтилена самое неприятное не то, насколько быстро он горит. PE имеет предельный кислородный индекс (LOI) 17-18, что почти идентично PP. Но если вы возьмете рецептуру, которая соответствует требованиям V-0 на образце ПП толщиной 1,6 мм, и замените ее на полиэтилен, хлопок под ней неизбежно загорится.
Большинство людей рассматривают это как «проблему с загрузкой». Если это не удается, рефлекс состоит в том, чтобы добавить 3 части. Все еще терпит неудачу? Добавьте еще 5. Увеличьте его до 25%, и образец, наконец, самозатухнет, но хлопок все равно воспламенится.
Направление неверное с самого начала. Настоящая проблема PE заключается в капании.
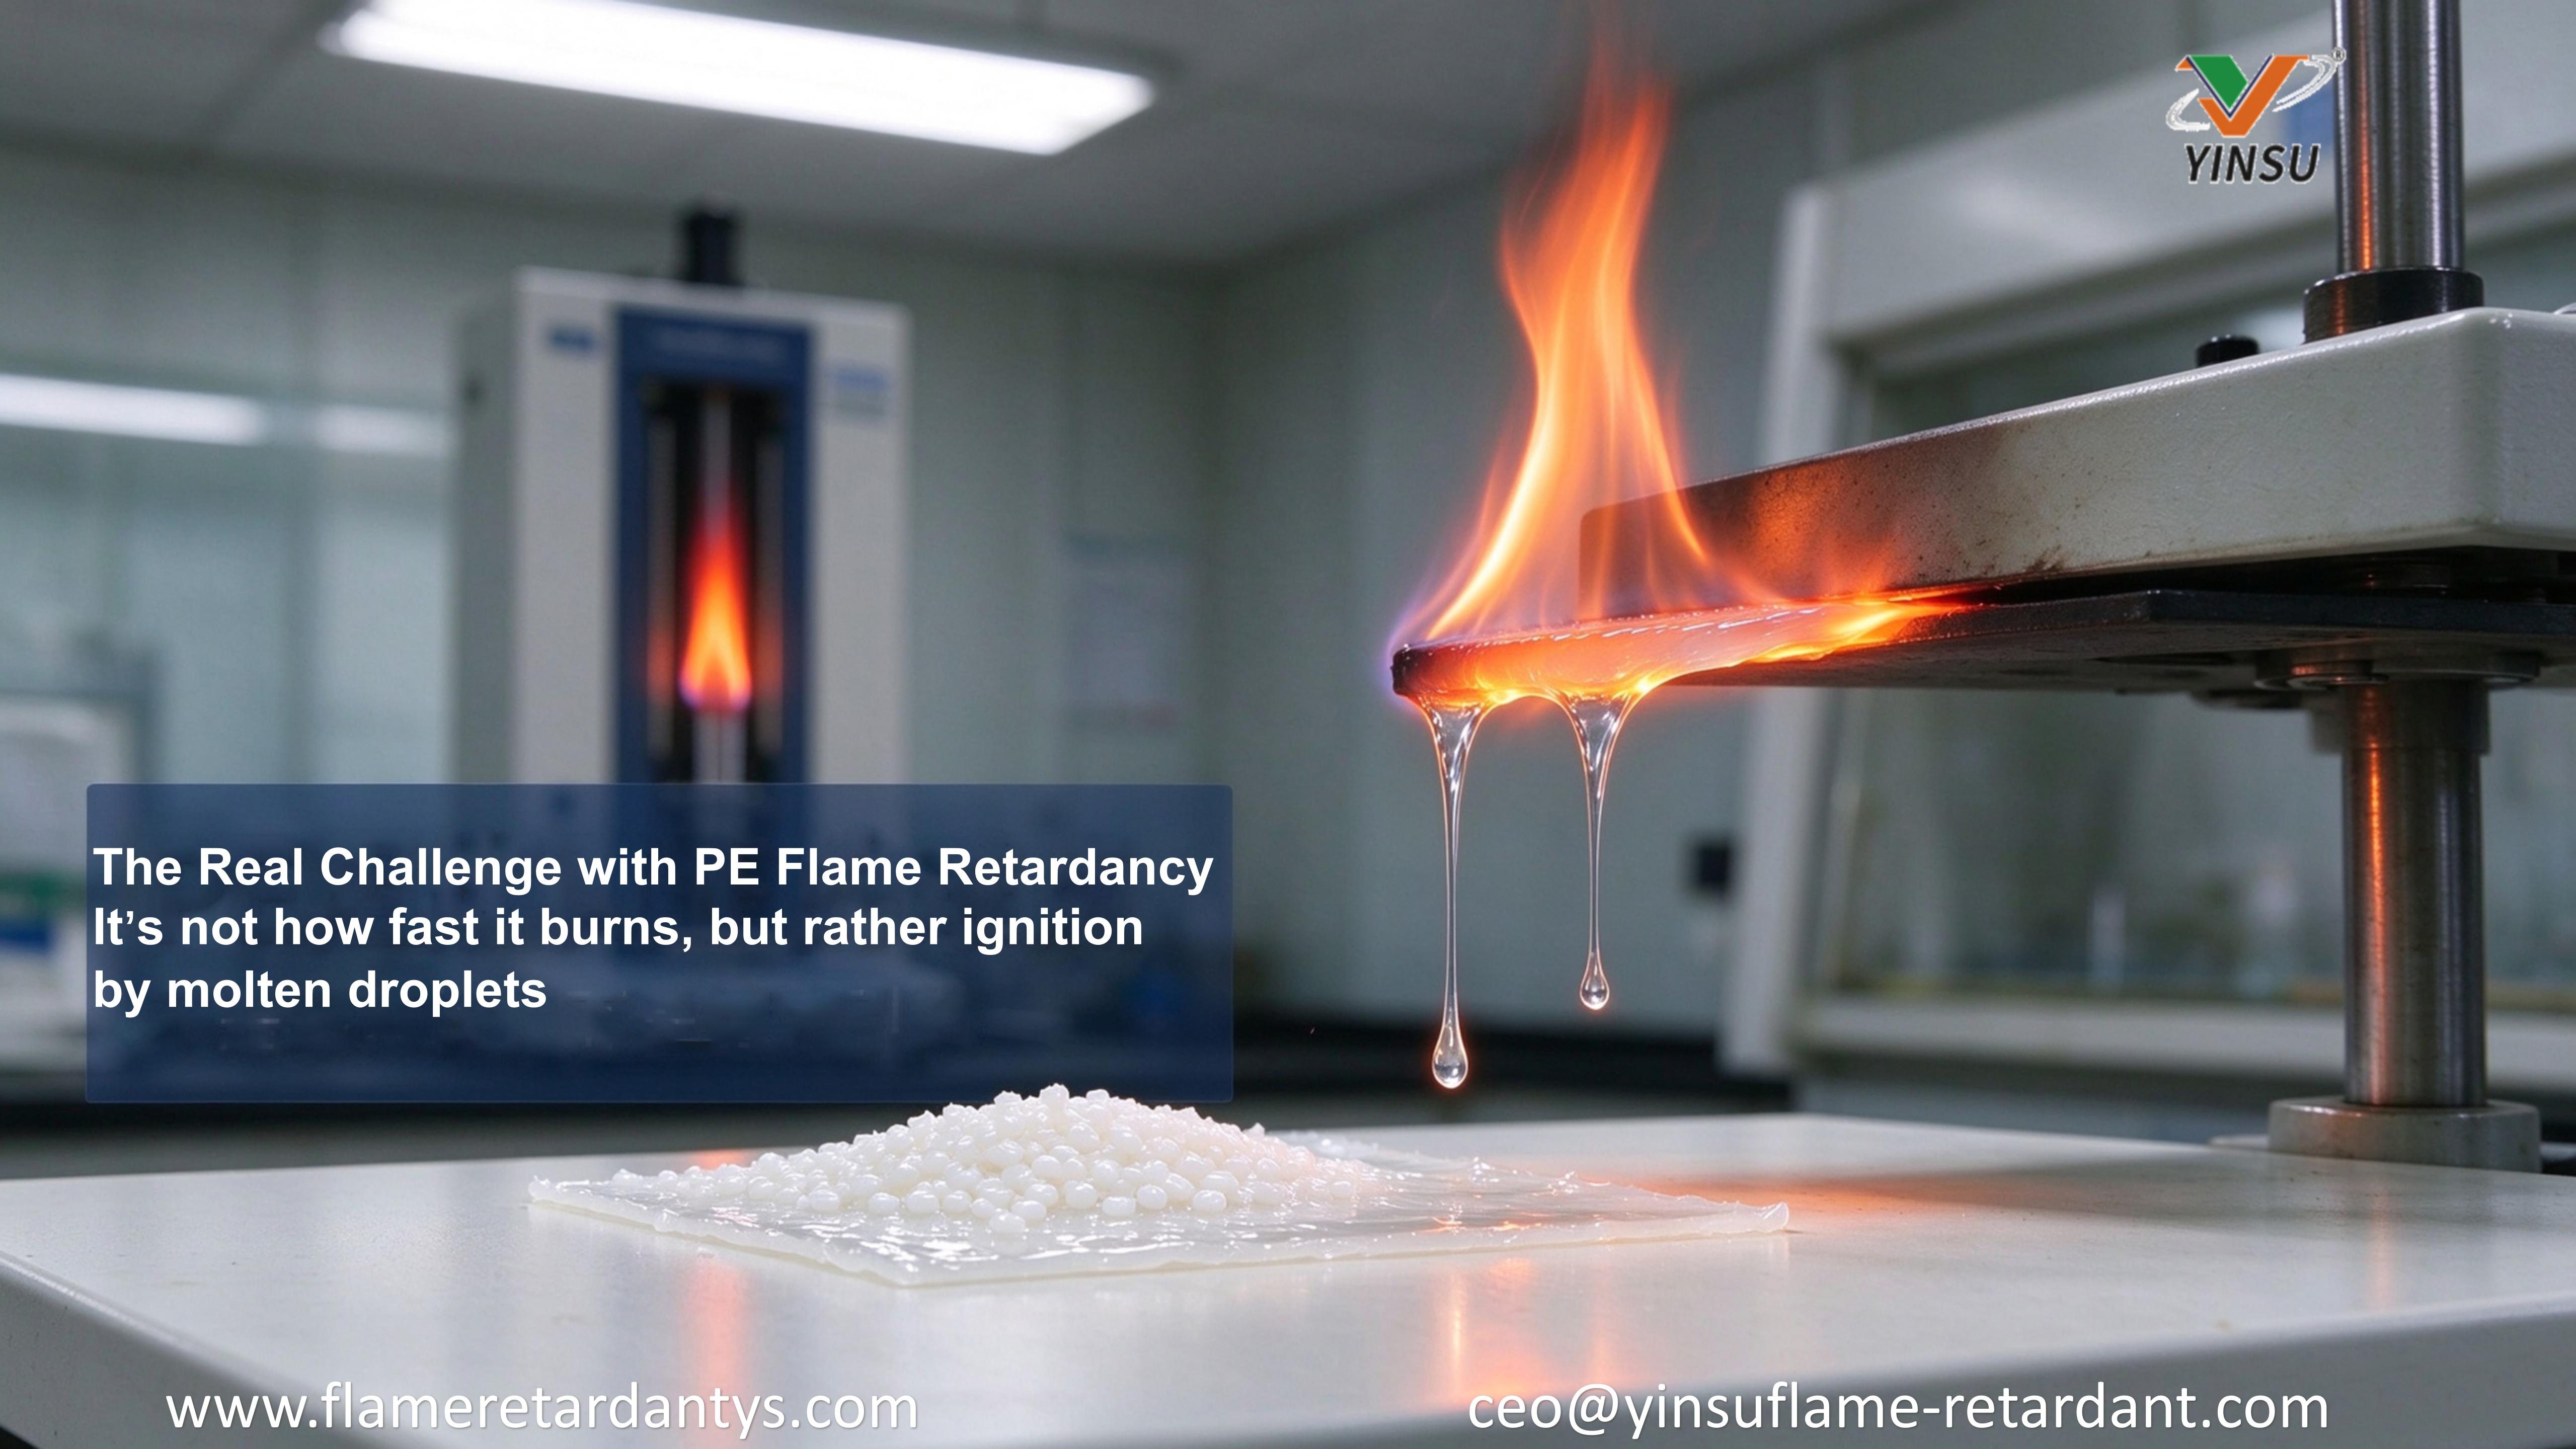
Почему он не может перестать капать даже при 25%?
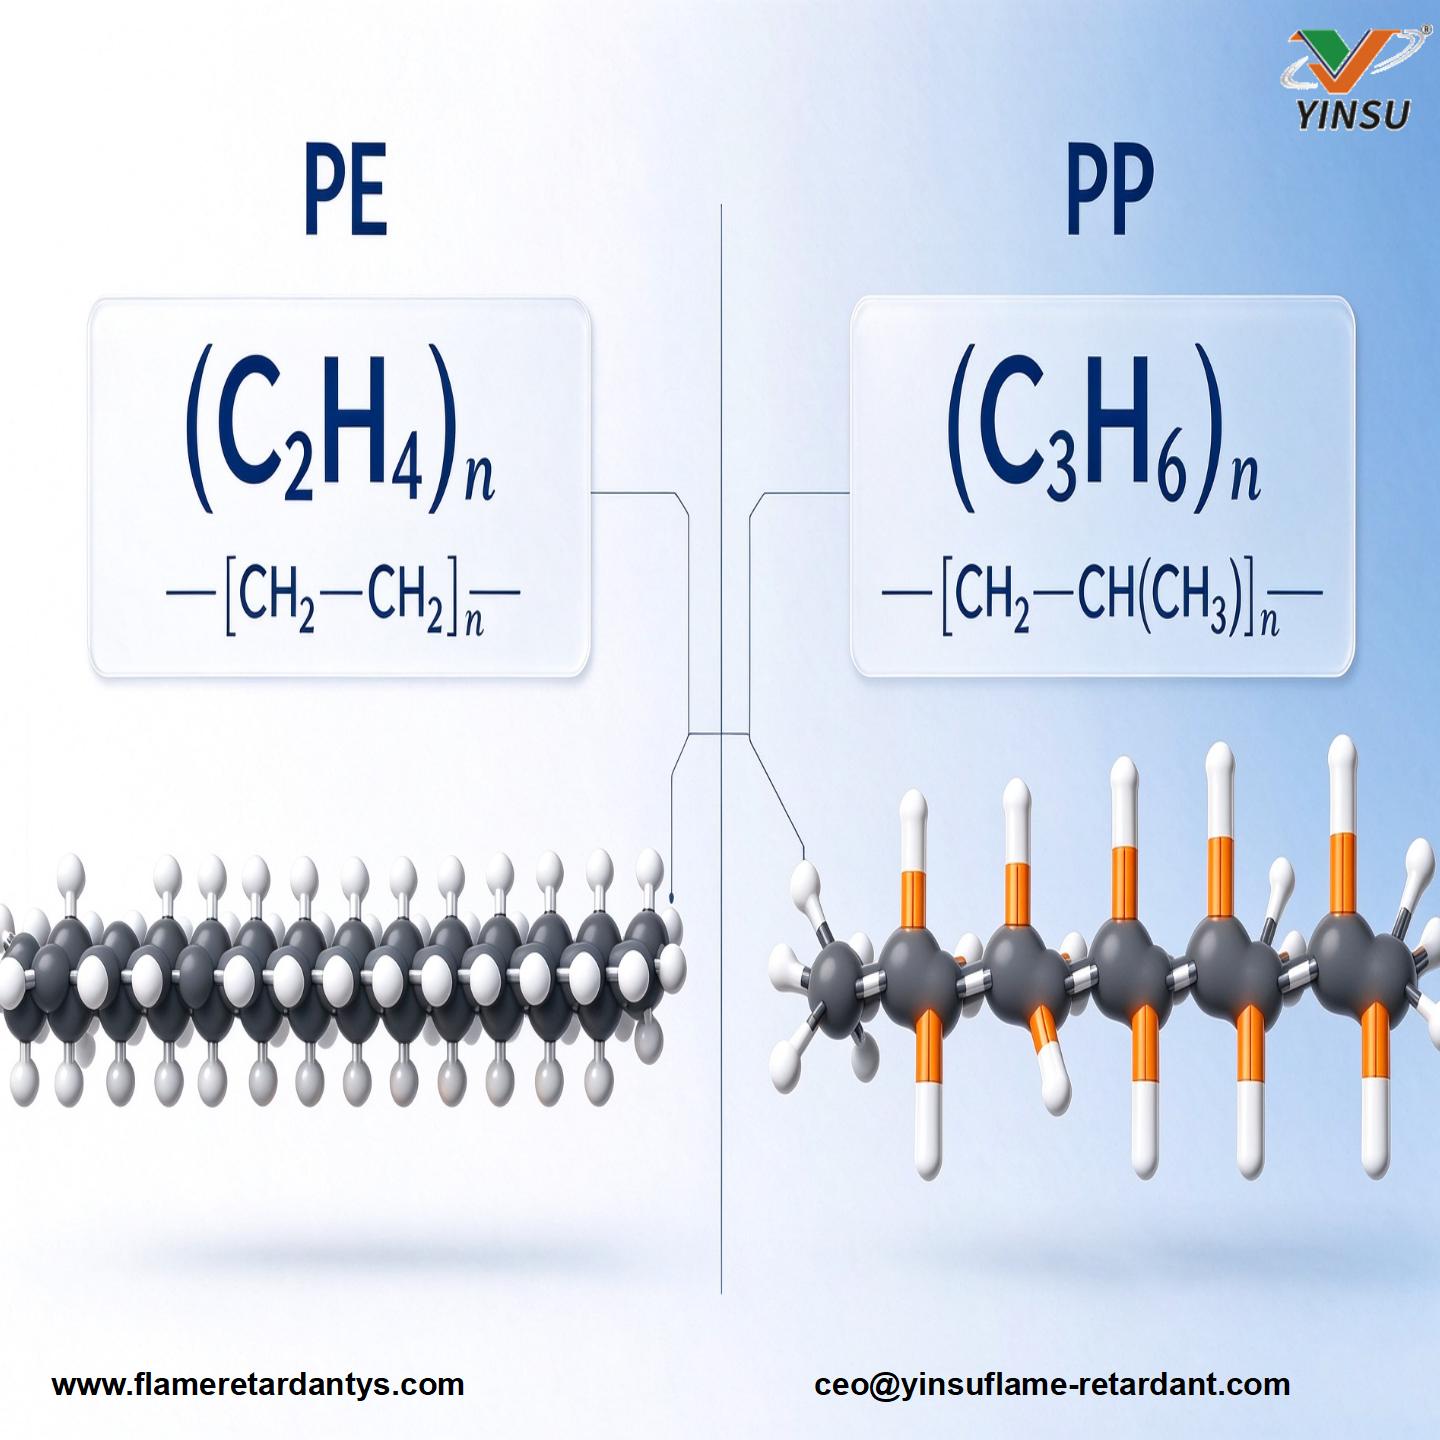
PE представляет собой чистый алкан с прямой цепью. Его основа содержит только связи CC и CH. Во время пиролиза продукты разрыва цепи почти полностью представляют собой горючие газы, оставляя очень мало твердого угля. Без слоя угля, скрепляющего детали, расплав стекает вниз, как вода, а пламя следует за каплями.
ПП, по крайней мере, имеет третичный углерод в своей основной цепи, что позволяет сшивать его во время пиролиза с образованием некоторого количества угля. У PE нет таких сайтов. Поэтому в безгалогенных системах ПП может проходить при загрузке 20-30%, а ПЭ по гидроксидному маршруту необходимо набивать до 50-60%.
Даже если вы попытаетесь вызвать обугливание, построить прочную конструкцию будет сложно. В обезвоженном полиэтилене отсутствуют ароматические структуры, в которые можно было бы конденсироваться, поэтому скелет угля остается рыхлым. Химия фосфора может справиться с газовой фазой, но конденсированную фазу должны поддерживать синергисты.
Есть также скрытая ловушка, которую легко не заметить: полиэтилен очень кристалличен. Когда вы добавляете 20 частей антипирена, большая его часть вытесняется из кристаллических областей. Вы рассчитываете на 20 частей, но эффективная концентрация, выполняющая реальную работу, может составлять всего дюжину. Вот почему он все еще капает на уровне 25%.
Формула «Долг», оплаченный производственной линией
Добавить 5 деталей в лаборатории легко, но линия платит гораздо более высокую цену. Когда MFR (скорость течения расплава) падает с 2 до 0,5, крутящий момент экструдера достигает максимального значения, а производительность резко падает. Оператор снижает температуру, чтобы компенсировать это, но пластификация страдает. В грануляторе пряди становятся грубыми, ломаются и образуют пыль.
Измените порядок: «Остановить капание», «Создать символ», «Добавить загрузку последней».
Не зацикливайтесь на загрузке в первую очередь. Измените последовательность, и формулировка оживет:
Шаг 1: Остановите капание. Увеличьте прочность расплава или на ранних стадиях ожога сформируйте корку, удерживающую расплав на месте.
Шаг 2: Создайте персонажа. Сбалансируйте источники кислоты, газа и углерода, чтобы обеспечить толщину слоя угля и изоляцию.
Шаг 3: Поговорите о загрузке. Каждая добавленная деталь теперь достигает цели, а не просто разбавляет систему.
Посмотрите на разницу в величине между маршрутами:
Бром-сурьма: содержание 10-20%, ограничено галогенами.
Безгалогеновый номер по каталогу или гидроксиды: содержание 50-60%, возможно для светлых цветов, но требует высокого наполнения.
Микроинкапсулированный красный фосфор: содержание всего 3-5%, только темные цвета, но решает проблему величины.
При выборе сначала проверьте требования клиента к цвету и содержанию галогенов. Как только эти два параметра установлены, определяется величина нагрузки. Выполнение этого действия в обратном направлении почти наверняка приведет к переработке.
Часто задаваемые вопросы: распространенные ошибки инженеров
Вопрос: Всегда ли большее количество огнезащитных материалов означает лучшие характеристики полиэтилена?
О: Нет. При превышении пропускной способности системы избыток мигрирует на поверхность (цветет), и эффективная концентрация падает. В полиэтилене распушение часто начинается выше 25%, что приводит к падению рейтинга воспламеняемости при повторном испытании.
Вопрос: Можно ли использовать состав ПП непосредственно на полиэтилене?
Ответ: Нет. В полиэтилене отсутствует третичный углерод, он плохо обугливается и имеет более низкую прочность расплава. Обычно для соответствия требуется на 5-10 деталей больше.
Вопрос: Если пройдет 1,6 мм, точно ли пройдет 2,0 мм?
А: Все наоборот. Прохождение на 2,0 мм не гарантирует 1,6 мм; тонкие стенки быстрее рассеивают тепло и меньше удерживают расплав, что делает их более склонными к капанию. Всегда проверяйте тонкостенный образец перед отправкой.
Вопрос: Почему кабельные соединения PE требуют 60% нагрузки?
Ответ: Гидроксиды основаны исключительно на эндотермическом разложении и разбавлении, что неэффективно. Для достижения толщины V-0 1,6 мм в ПЭНП физический предел составляет около 60%. Это механизм, а не плохо оптимизированная формулировка.
Чтобы выбрать маршрут, измерьте три вещи: толщину стенок, марку базовой смолы и требования к цвету.
Для темных деталей выберите FRP-950X (микрокапсулированный красный фосфор); для белых труб/профилей используйте PE-XT-141 ; если отсутствие галогенов и электрические свойства имеют решающее значение, обратите внимание на B-HFFR . Если вы не уверены, отправьте эти три параметра, и техническая команда YINSU подготовит для вас исходный состав, а образцы будут отправлены напрямую.


