В прошлом месяце клиент из отрасли низковольтной техники прислал нам образец PA6, наполненный 20% вспучивающегося антипирена для прототипирования. Результат был неуклюжим: испытание на вертикальное горение не удалось из-за капель, которые воспламенили хлопок, а цилиндр термопластавтомата начал дымить и пениться.
Я спросил, откуда взялась эта формула. Он сказал: «Вот как мы добавляли его, когда делали ПП. У PA более высокий кислородный индекс, чем у ПП, поэтому логически его должно быть легче замедлить горение, верно? Почему вместо этого он полностью провалился?»
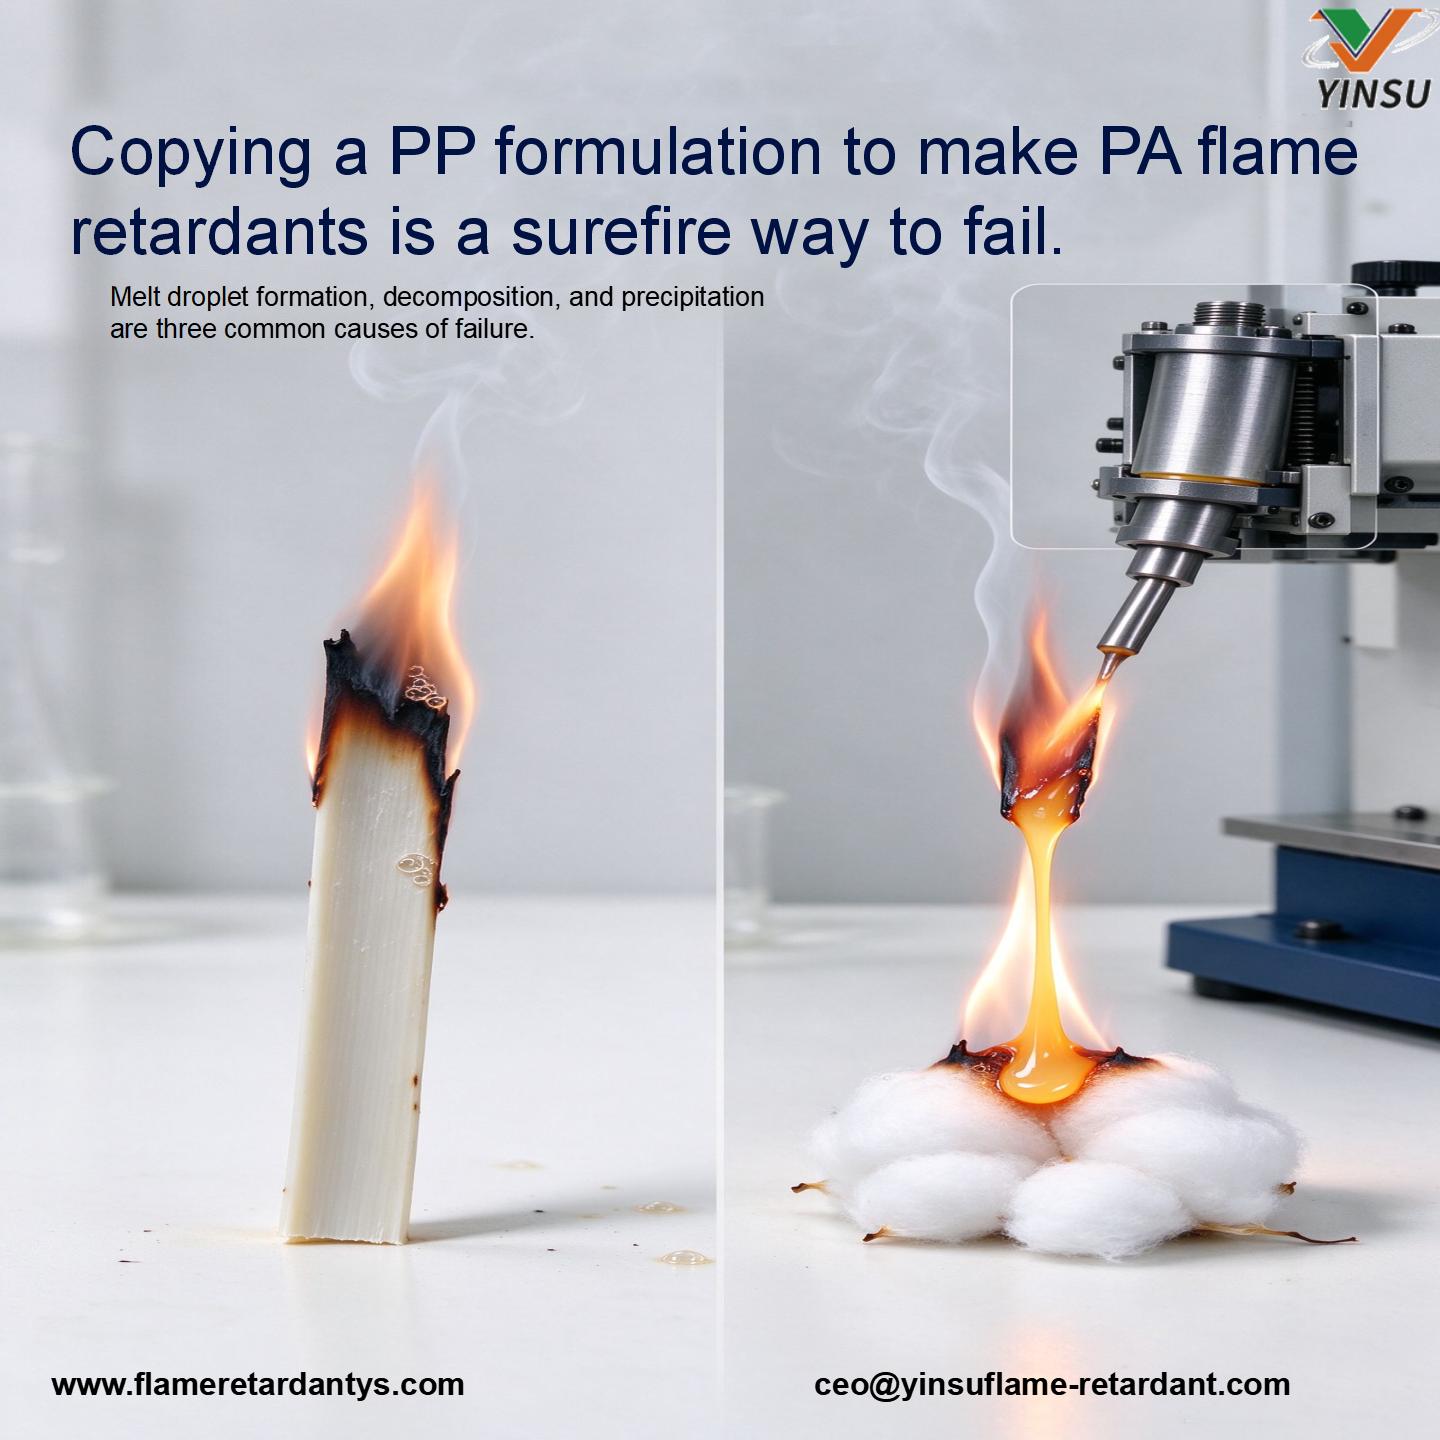
Это ловушка, в которую легко попадают производители компаундов и литьевые машины: слепо копируя огнестойкую логику ПП и применяя ее к PA (полиамиду/нейлону).
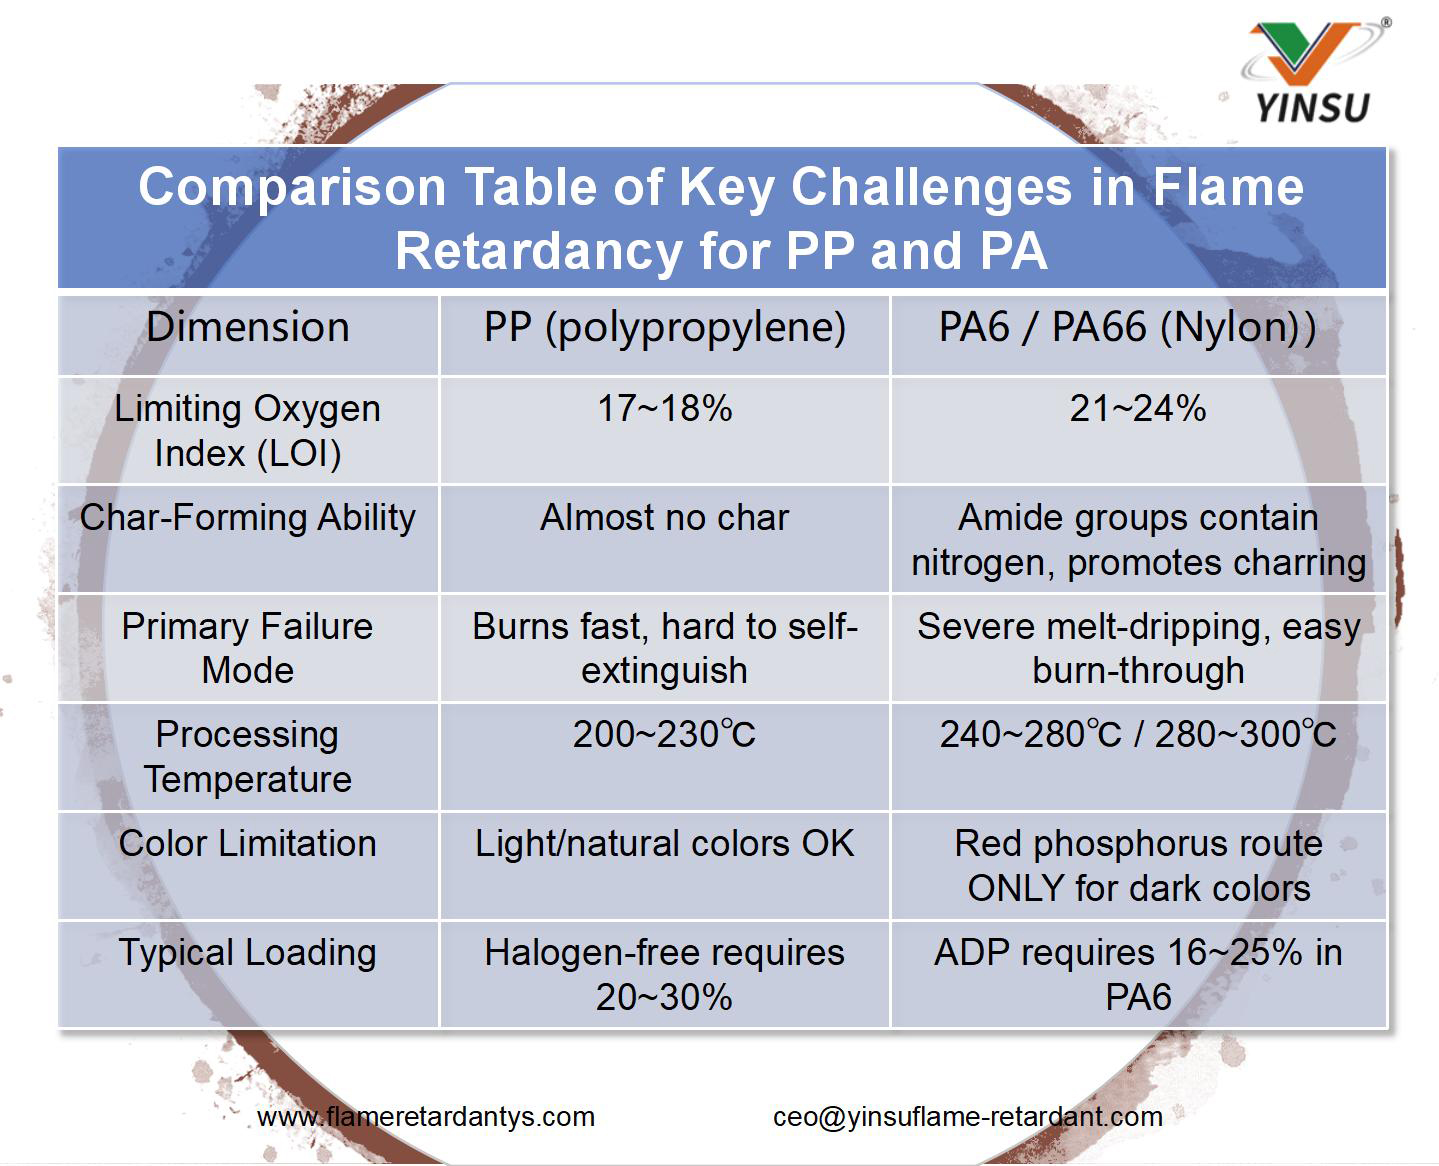
Хотя предельный кислородный индекс PA (LOI, 21~24%) выше, чем у ПП (17~18%), это не означает, что его легко обрабатывать. Трудность ПП заключается в том, «как предотвратить его горение», тогда как сложность PA заключается в том, «как избежать разложения при высоких температурах и при этом пройти испытание». Стартовые линии разные, и подводные камни совершенно разные.
Почему с PA сложнее справиться? Четыре физические и химические линии разлома
Если вы хотите добиться безгалогенной огнестойкости в PA6 или PA66, вам необходимо преодолеть эти четыре недостатка — ни один из них нельзя пропустить.
1. Самый критический «эффект стекания расплава»
Молекулярная структура PA приводит к чрезвычайно низкой вязкости в расплавленном состоянии. Под воздействием пламени расплав PA стекает вниз, как вода. В испытании на вертикальное горение UL94, пока капли воспламеняют лежащую под ним впитывающую вату, это является немедленным отказом V-0, независимо от того, насколько быстро пламя самозатухает после удаления.
Решение: решение проблемы стекания расплава PA зависит от повышения способности к обугливанию и прочности расплава, а не от слепого нагромождения антипиренов. Добавление слишком большого количества (например, более 25%) приводит к снижению ударной прочности, и литые детали заказчика ломаются при падении.
2. Температура обработки «отсеивает» половину антипиренов.
Температура экструзии/впрыска ПП составляет 200–230°C, тогда как для PA6 требуется 240–280°C, а для PA66 достигается 280–300°C. Если добавить стекловолокно (GF), тепло трения повысит температуру расплава еще на 10–20°C.
Это означает, что антипирены с температурой разложения ниже 300°C начнут разлагаться в стволе еще до начала впрыска, вызывая пожелтение, пенообразование, резкий запах и сильное образование плесени. В промышленности в качестве «входного билета» для огнестойкости PA используется температура разложения ≥350°C..
3. «Цветная ахиллесова пята» красного фосфора
Красный фосфор чрезвычайно эффективен и недорог, что делает его очень перспективным решением для систем PA. Но у него есть фатальное ограничение: его собственный цвет — от темно-красного до коричнево-черного.
Его можно использовать только для деталей темного цвета. Если вашему клиенту нужен белый корпус автоматического выключателя или светлый разъем, красный фосфор сразу же отпадает. Вы должны сменить систему: использовать белый ADP (диэтилфосфинат алюминия) или MCA.
4. «Хроническая болезнь» поглощения влаги и цветения.
PA естественным образом впитывает влагу. Если выбран неправильный антипирен (например, система с высокой водорастворимостью), он будет медленно экстрагироваться во влажной среде. После нескольких месяцев хранения на складе заказчика огнезащитные характеристики падают сами по себе. Есть только две контрмеры: выбрать водонерастворимый антипирен (например, ADP) или выбрать маточную смесь красного фосфора с чрезвычайно строгой инкапсуляцией (предотвращающей осаждение фосфина).
Сравнение Core PP и PA проблем с огнестойкостью
Решение о выборе: не рассчитывайте сначала стоимость, сначала рассчитайте цвет и процесс
При разработке огнезащитного состава PA не обращайте внимания в первую очередь на стоимость. Если последовательность неправильная, все потеряно.
Сначала определите цвет: цвет не подлежит обсуждению. Для светлых цветов сразу исключается красный фосфор; для темных цветов эффективность красного фосфора вас удивит.
Проверьте толщину и стекловолокно. Системы из стекловолокна обладают «эффектом впитывания влаги», а тонкостенные детали чрезвычайно склонны к капанию. Прямое сухое смешивание порошков имеет тенденцию к агломерации; вы должны использовать высокодисперсные маточные смеси.
Рассчитайте стоимость в последнюю очередь: низкая цена за единицу не означает, что она доступна. Вы должны рассчитать «общую стоимость огнезащитных материалов на килограмм смолы» и учесть процент брака, вызванный потерей физических свойств.
Как реализовать для конкретных приложений?
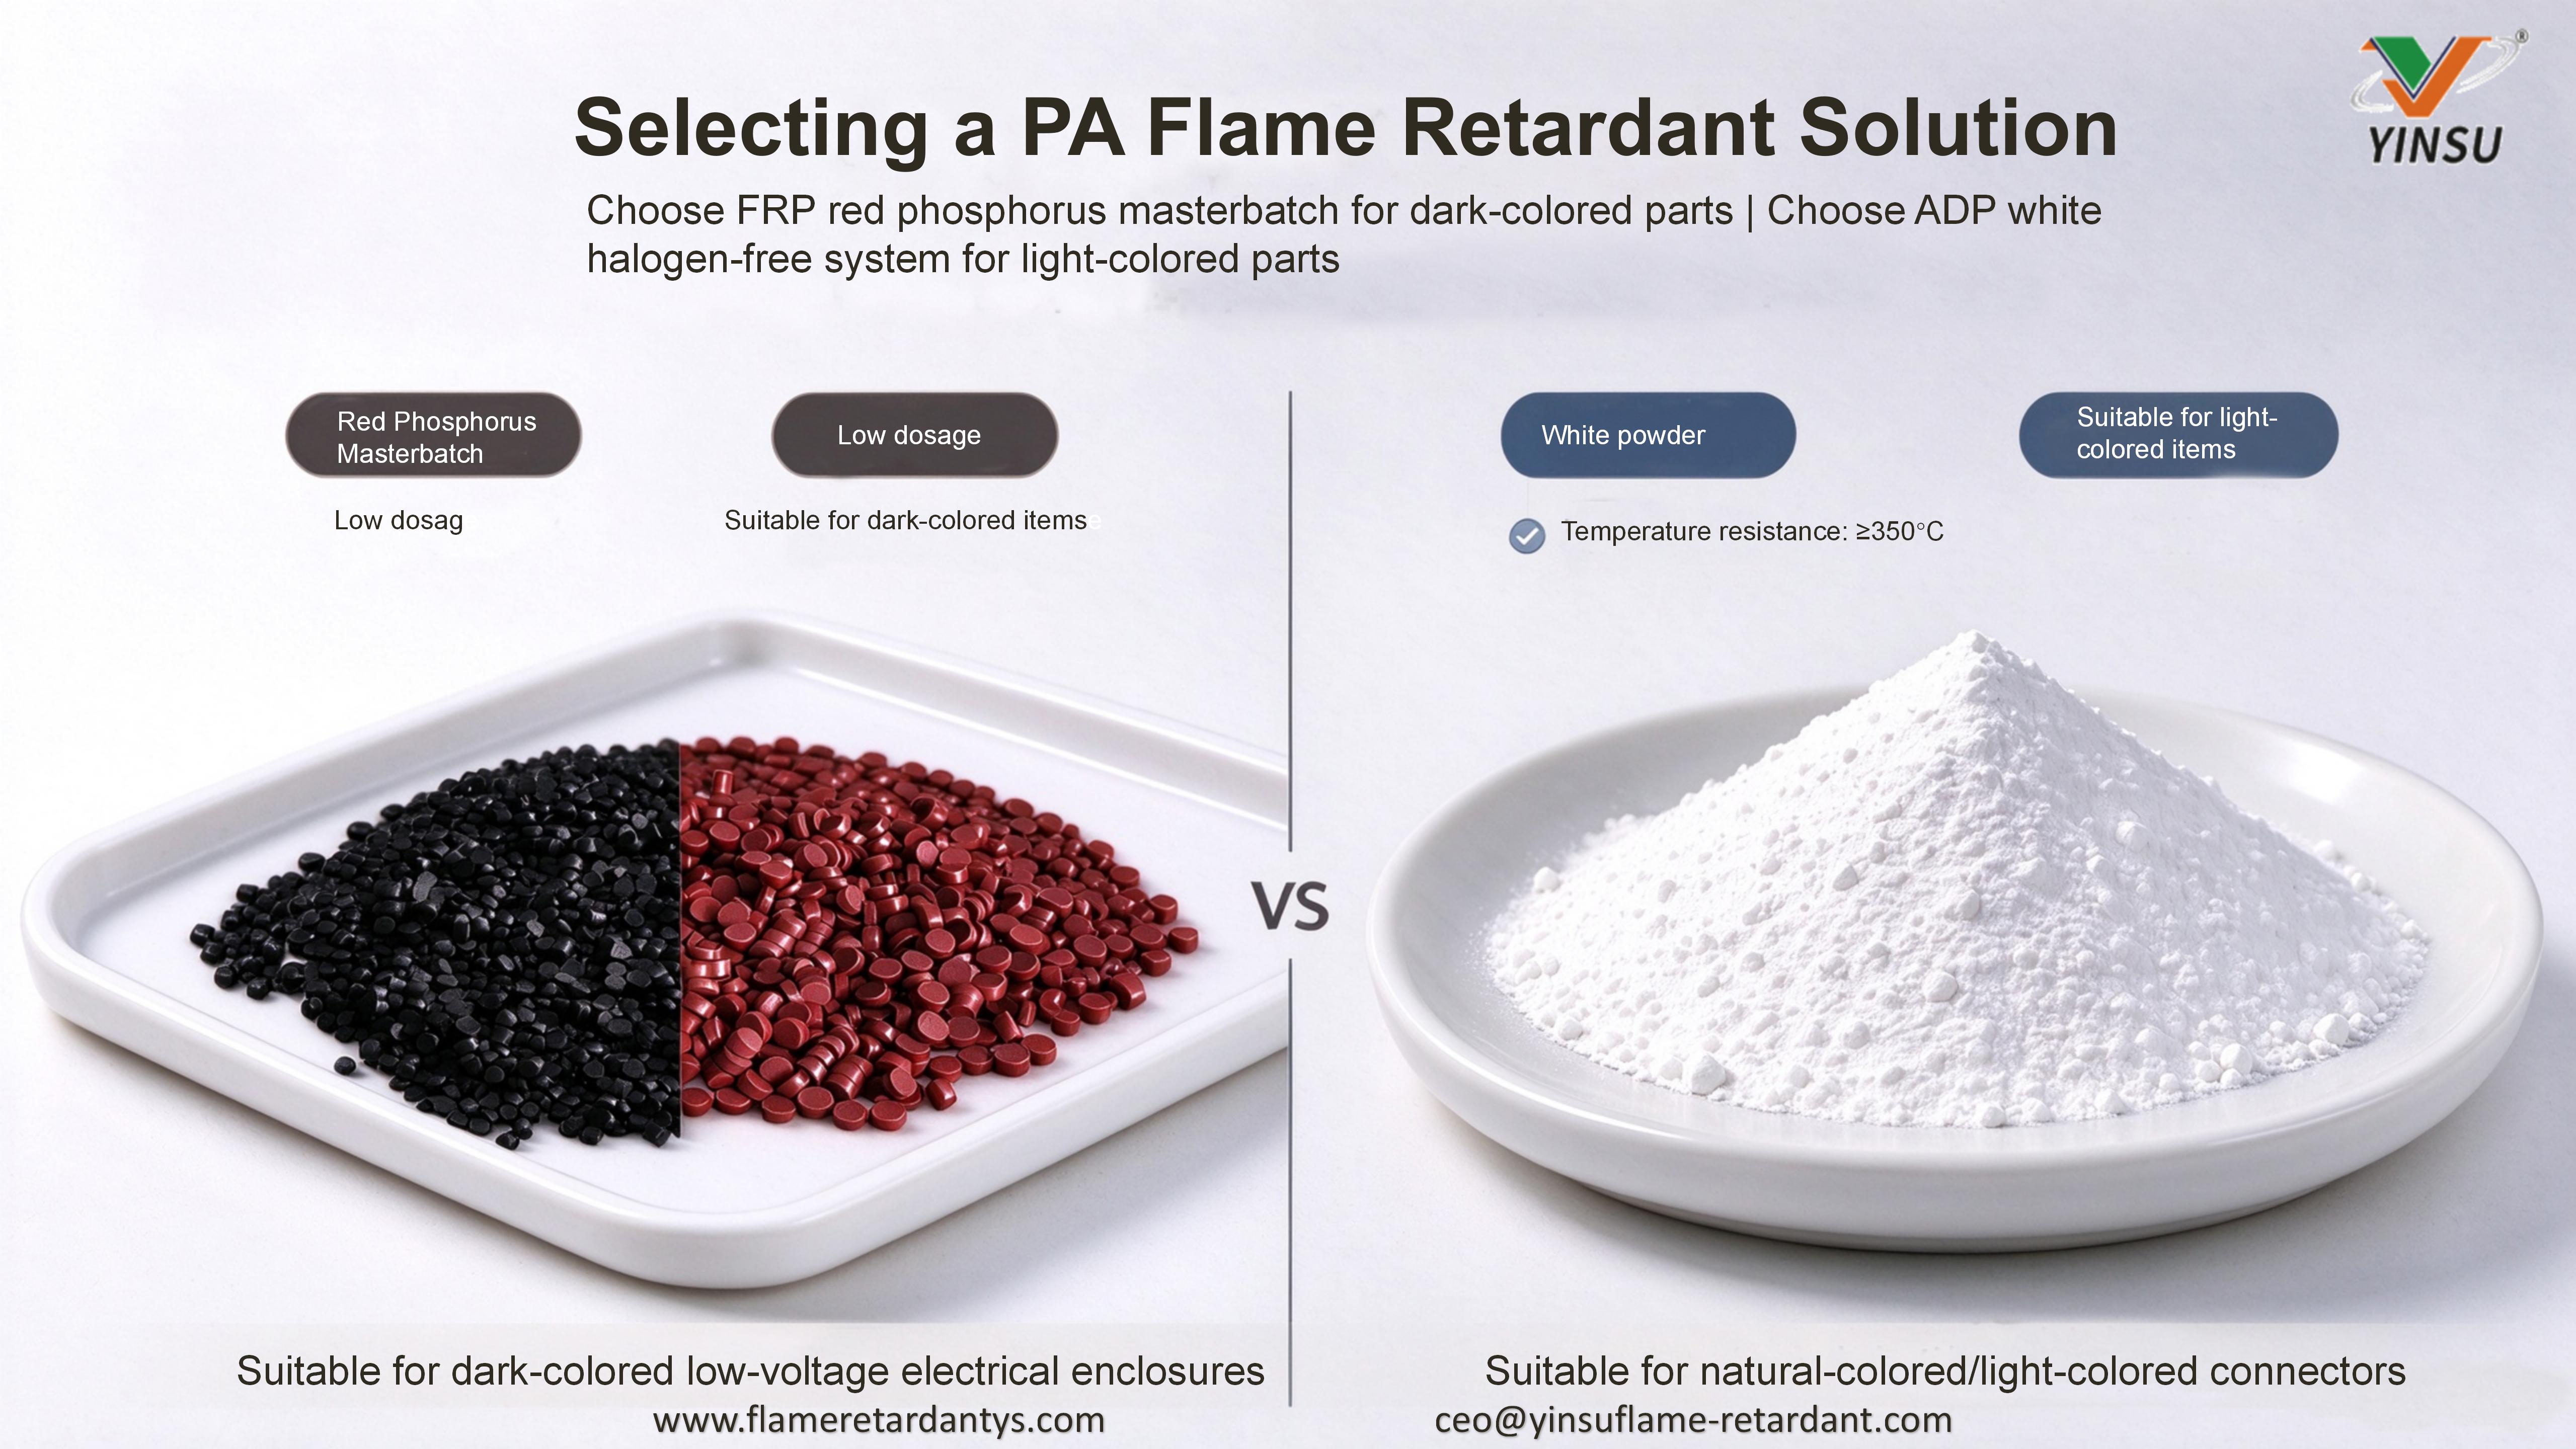
Темные части (отдавайте предпочтение концентратам красного фосфора):
• Вариант с низкой нагрузкой: выберите FRP-750A (содержание красного фосфора ≥70%). В системах PA66, армированных стекловолокном, добавление всего лишь 9% обеспечивает V-0 (2,0 мм), оставляя достаточно места для стекловолокна и смолы с минимальными механическими потерями.
• Вариант с раскаленной проволокой: выберите FRP-301Y3 (содержание красного фосфора ≥50%), специально разработанный для испытаний раскаленной проволокой при температуре 750°C/850°C. Благодаря импортному чистому носителю, обеспечивающему совместимость, его устойчивость к осаждению фосфина чрезвычайно высока.
Детали светлых/естественных цветов (отдавайте предпочтение белым антипиренам):
• Используйте ADP (диэтилфосфинат алюминия). . Белый порошок (белизна ≥98%), который идеально подходит для высокотемпературной обработки PA при температуре 280–300°C. Он нерастворим в воде и не цветет. Добавление 16~25% в PA6 обеспечивает V-0 при сохранении превосходных электрических свойств.
Часто задаваемые вопросы: часто задаваемые вопросы от инженеров
В1: Почему V-0 так сложно пройти в армированном стекловолокном PA?
Стеклянные волокна действуют как фитиль, вытягивая расплав через зазоры в зону возгорания, одновременно прокалывая слой угля. Не увеличивайте нагрузку слепо; Правильный ответ — переход на маточные смеси высокой концентрации и улучшение межфазной совместимости.
В2: Можно ли использовать антипирены для PA66 непосредственно в PA6?
Температура обработки № PA66 на 20–40°C выше, поэтому термическая стабильность антипирена и вязкость системы должны быть повторно проверены. Вы не можете напрямую скопировать формулу.
Вопрос 3: Существует ли риск осаждения фосфина в системах с красным фосфором?
Дешевый красный фосфор с недостаточной микрокапсулировкой может стать причиной этой проблемы. Выбирайте глубоко инкапсулированные маточные смеси (например, нашу серию FRP), которые могут выдерживать длительные испытания на кипячение и старение, что обеспечивает безопасность.
Приведенные выше данные предназначены только для справки; Фактическая загрузка и рецептура должны основываться на испытаниях клиента. Если вам нужна оценка рецептуры вашей базовой смолы и области применения, обратитесь в техническую группу YINSU по огнестойким материалам .


